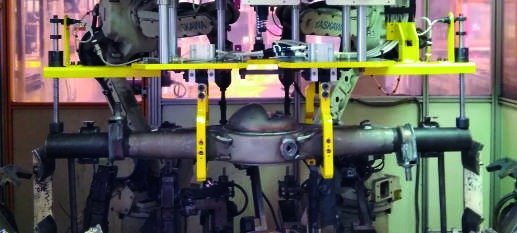
Dispositivo hanger para el conjunto diferencial de Hilux y SW4
Planta Zárate · Argentina
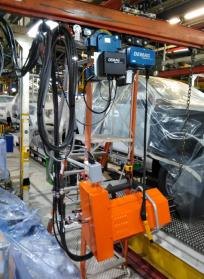
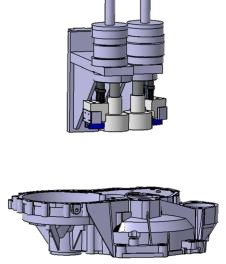
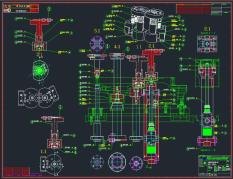
Diseño, ingeniería eléctrica y automatización de un dispositivo hanger para trasladar el conjunto diferencial de Hilux y SW4 en la línea de armado.
Proyectos
Líneas de producción completas, estaciones, celdas robotizadas y sistemas de safety para fabricantes de primer nivel.

Industria automotriz
Planta Zárate · Argentina
Diseño, ingeniería eléctrica y automatización de un dispositivo hanger para trasladar el conjunto diferencial de Hilux y SW4 en la línea de armado.
 2025
San Luis Potosí y Woodruff · México · EE.UU. · 12 meses
Junto a KUKA
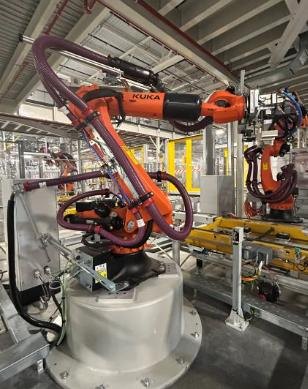
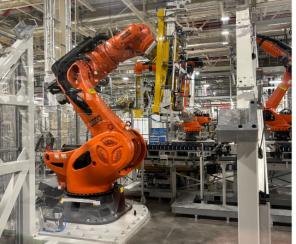
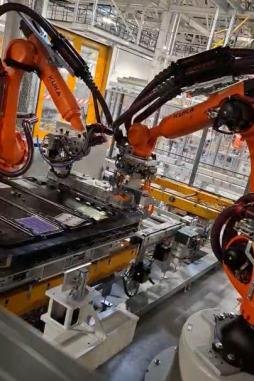
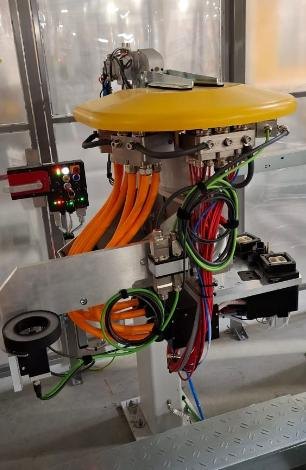
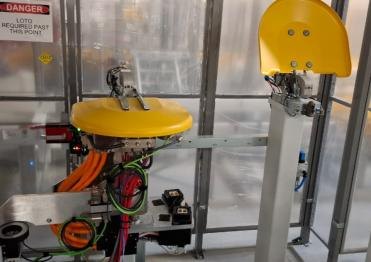
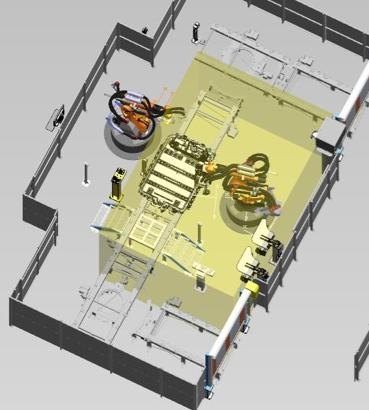
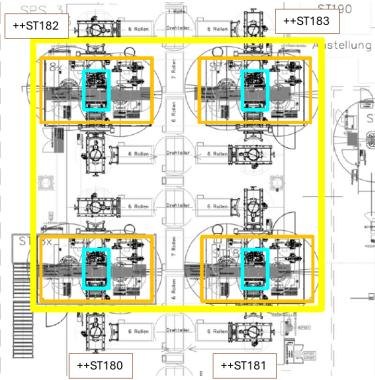
Programación, puesta en marcha y acompañamiento a la producción de líneas automatizadas de baterías para vehículos electrificados, bajo el estándar GCC de BMW.
Capacitación intensiva de 2 semanas en Alemania en el estándar de programación GCC y la tecnología CYVARQ, para comisionar la estación robótica y el PLC central.
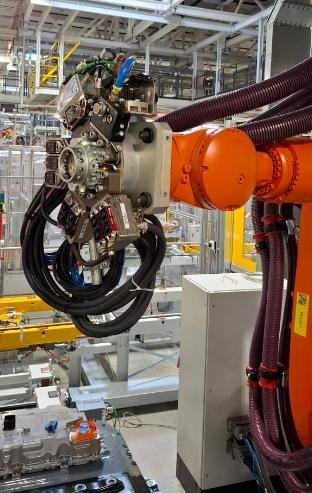
Integración de una cámara que mide el desvío milimétrico de los conectores de alta potencia frente al modelo CAD; el robot aplica un offset automático de trayectoria.
Toolchanger con mapeo dinámico de E/S: el PLC identifica el modelo por RFID y el robot acopla el efector final correcto sin detener la línea.
Planta de baterías Debrecen · Hungría
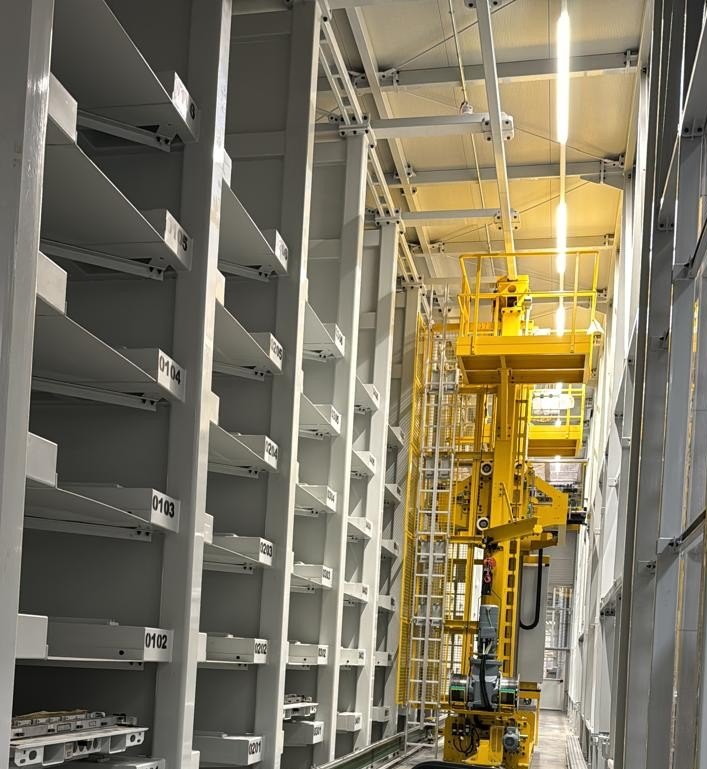
Programación, puesta en marcha y soporte de stacker cranes (transelevadores) del almacén automático de baterías de la planta BMW en Debrecen, Hungría.
Planta Gray Court, Carolina del Sur · EE.UU. · 24 meses
Junto a KUKA y Silberhorn
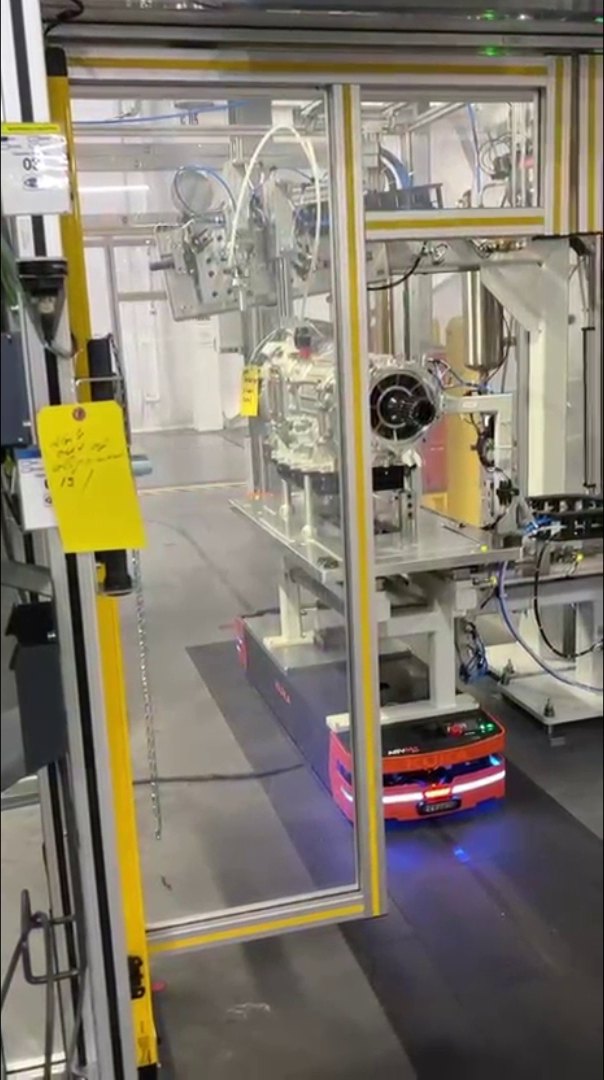
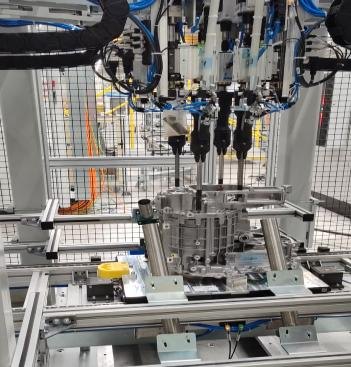
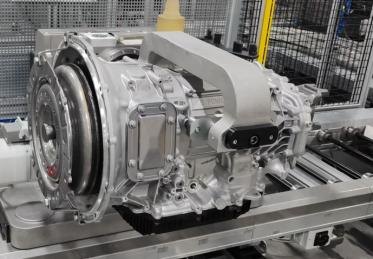
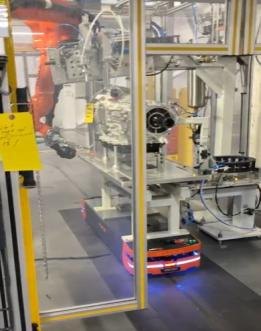
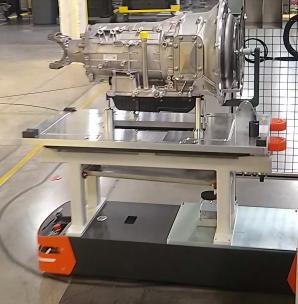
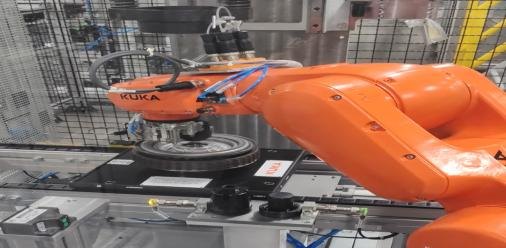
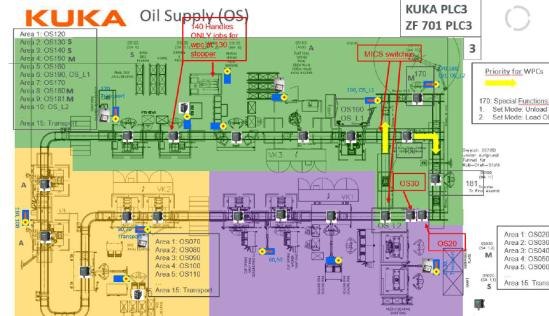
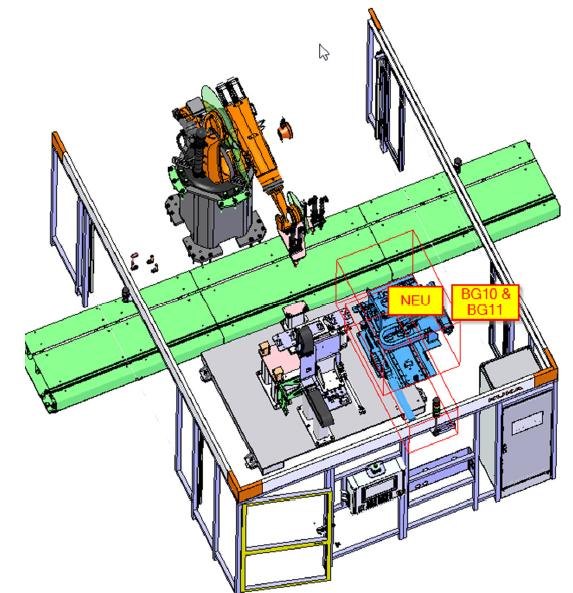
Programación, puesta en marcha y soporte a la producción de las líneas de cajas automáticas y lavadoras, bajo el estándar MiCS: 4 líneas de subensamble, montaje final y un Test Field abastecido por AGV.
Depuración e integración contra reloj del PLC de la línea final: 6 estaciones (2 celdas robotizadas) con prensa Kistler, atornilladora Atlas Copco y visión Cognex, hasta arrancar la línea con éxito.
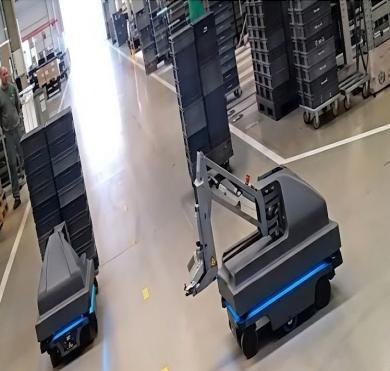
Programación desde cero del PLC, interfaz de datos con el controlador de AGV y gestión de tráfico; pallets con RFID vinculados al número de serie.
Análisis de tiempos de ciclo por estación, corrección de librerías y nuevas funciones, probadas junto a TI para 15 estaciones operativas.
São Bernardo do Campo · Brasil · 3 meses
Junto a Bleichert y KUKA
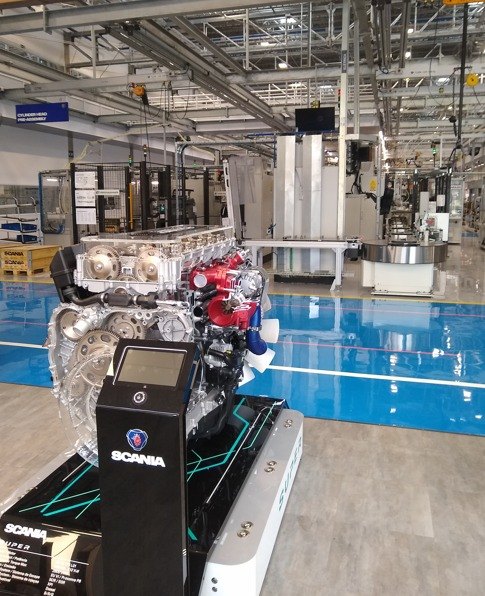
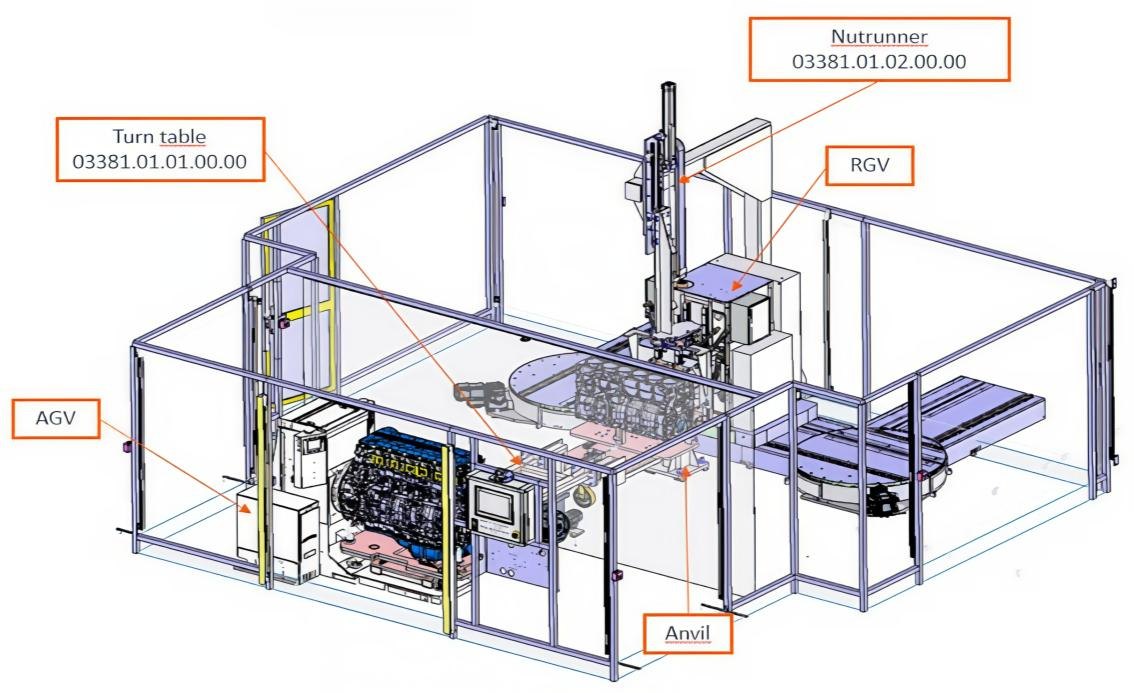
Instalación, programación y puesta en marcha de la línea automatizada de armado de motores y gantries, con certificación de seguridad de la línea y final de línea abastecido por AGV.
Planta Córdoba · Argentina · 18 meses
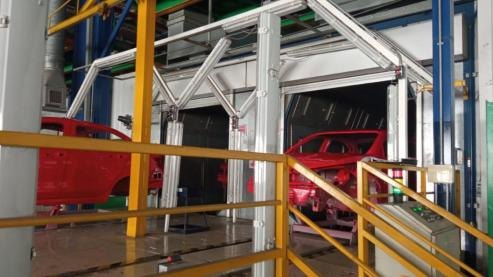
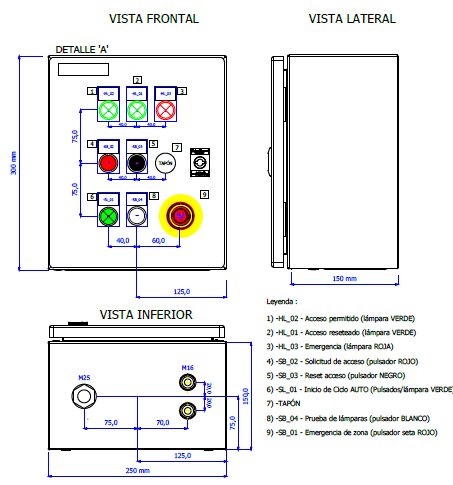
Diseño mecánico y eléctrico, fabricación, programación y puesta en marcha de las seguridades de la planta de pintura, con acompañamiento a la producción.
Planta El Palomar · Argentina · 12 meses
Diseño, fabricación, instalación y puesta en marcha de las seguridades de los descensores PEI de la planta de pintura.
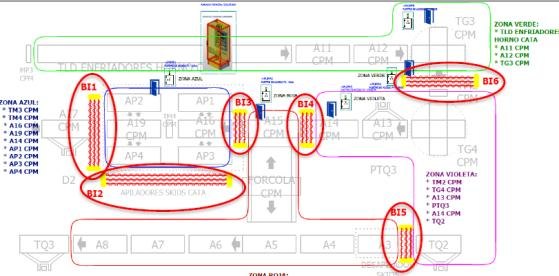
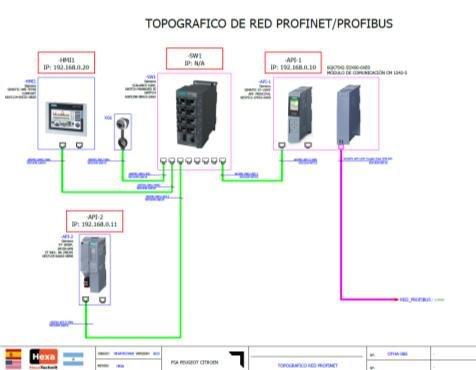
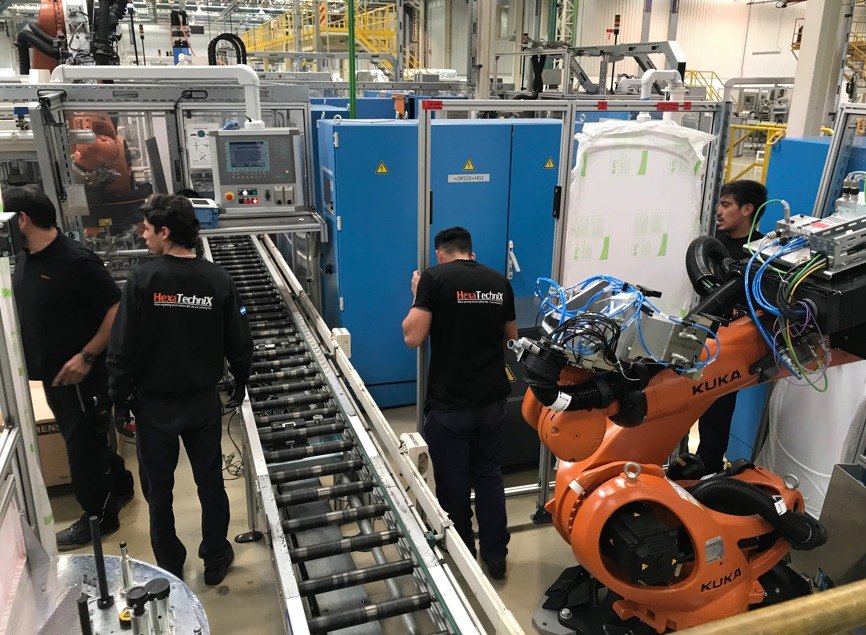
Planta de transmisiones Córdoba · Argentina · 24 meses
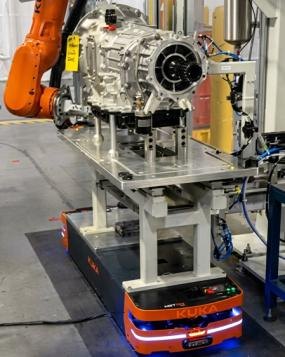
Instalación, programación y puesta en marcha de la línea automatizada de armado MQ-281, más robots móviles autónomos (AMR) que abastecen las estaciones.
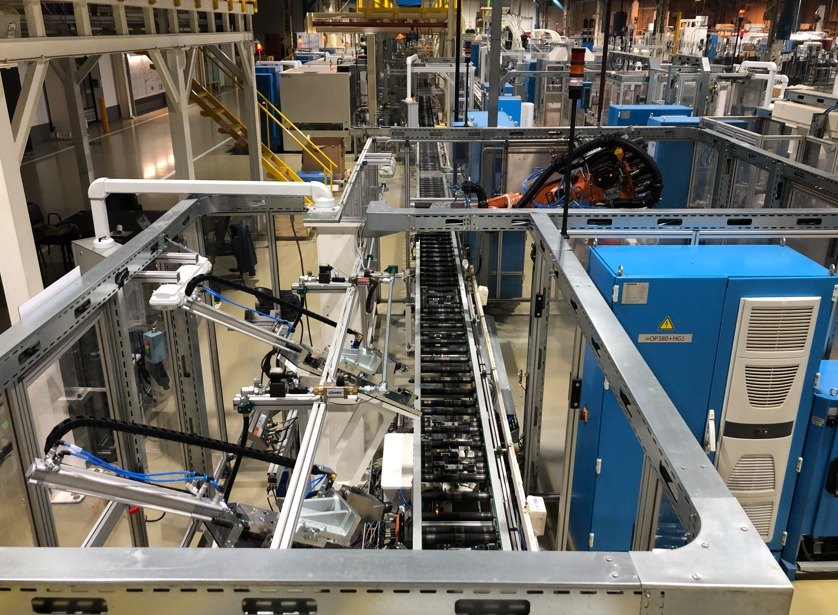
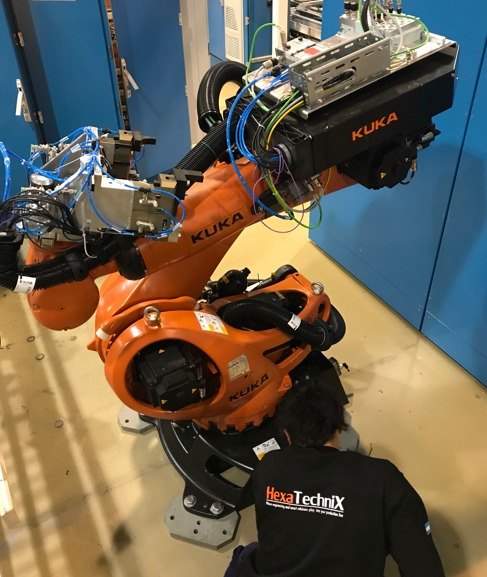
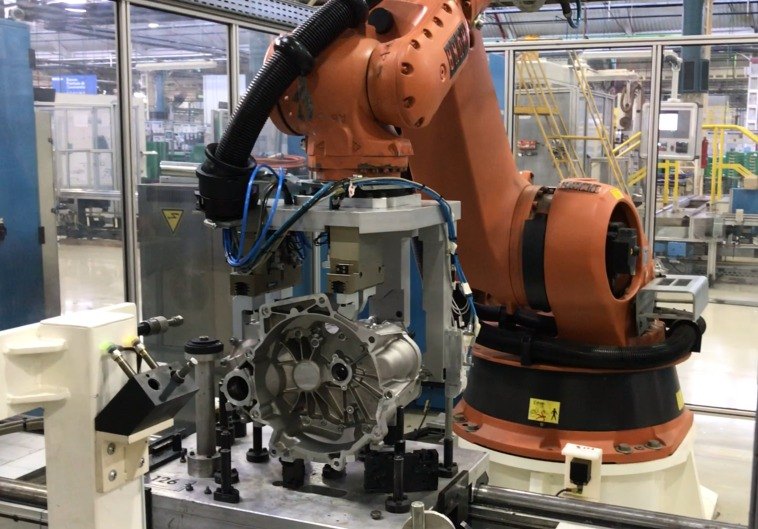
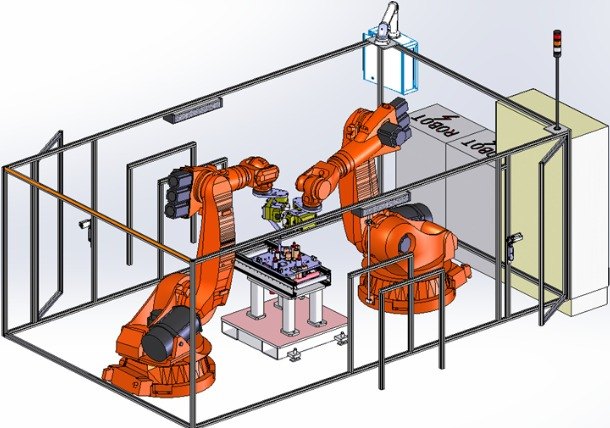
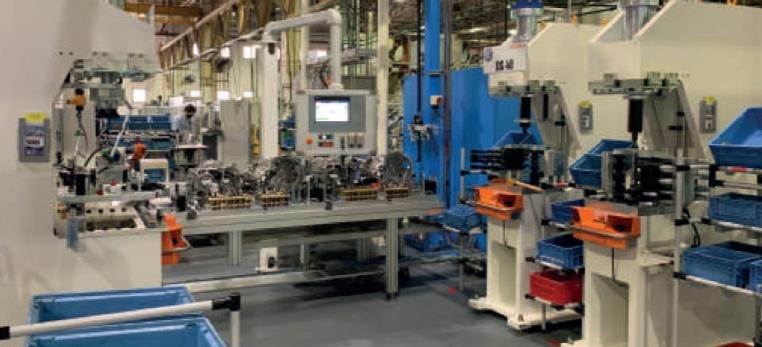
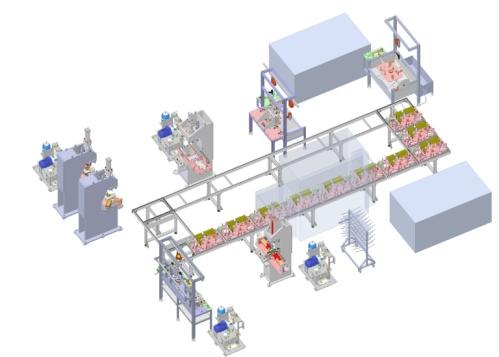
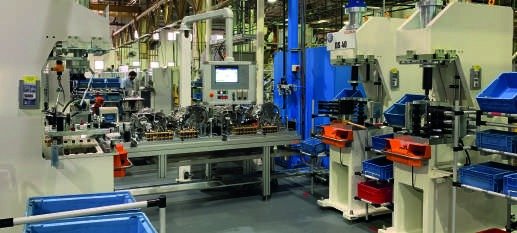
Planta de transmisiones Córdoba · Argentina · 8 meses
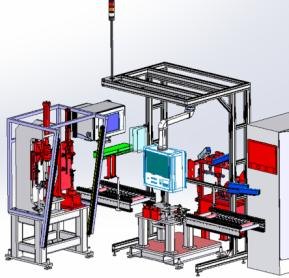
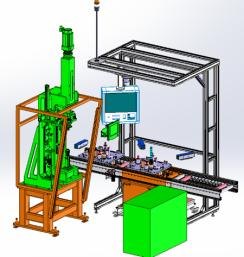
Diseño mecánico y eléctrico, fabricación, programación y puesta en marcha de la línea de desarme MQ-281.
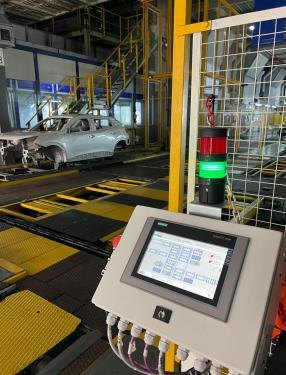
Planta El Palomar · Argentina · 6 meses
Instalación y puesta en marcha del nuevo flujo de la línea de pintura para carrocerías bitono.
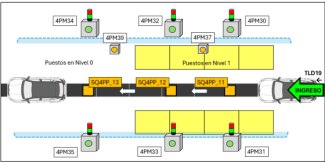
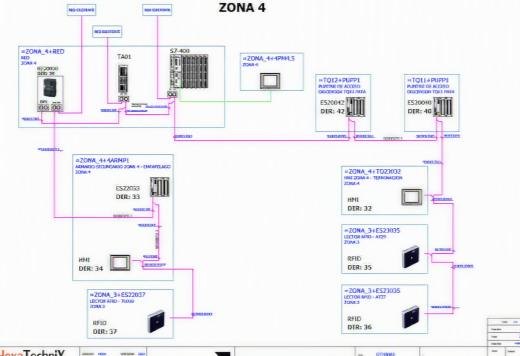
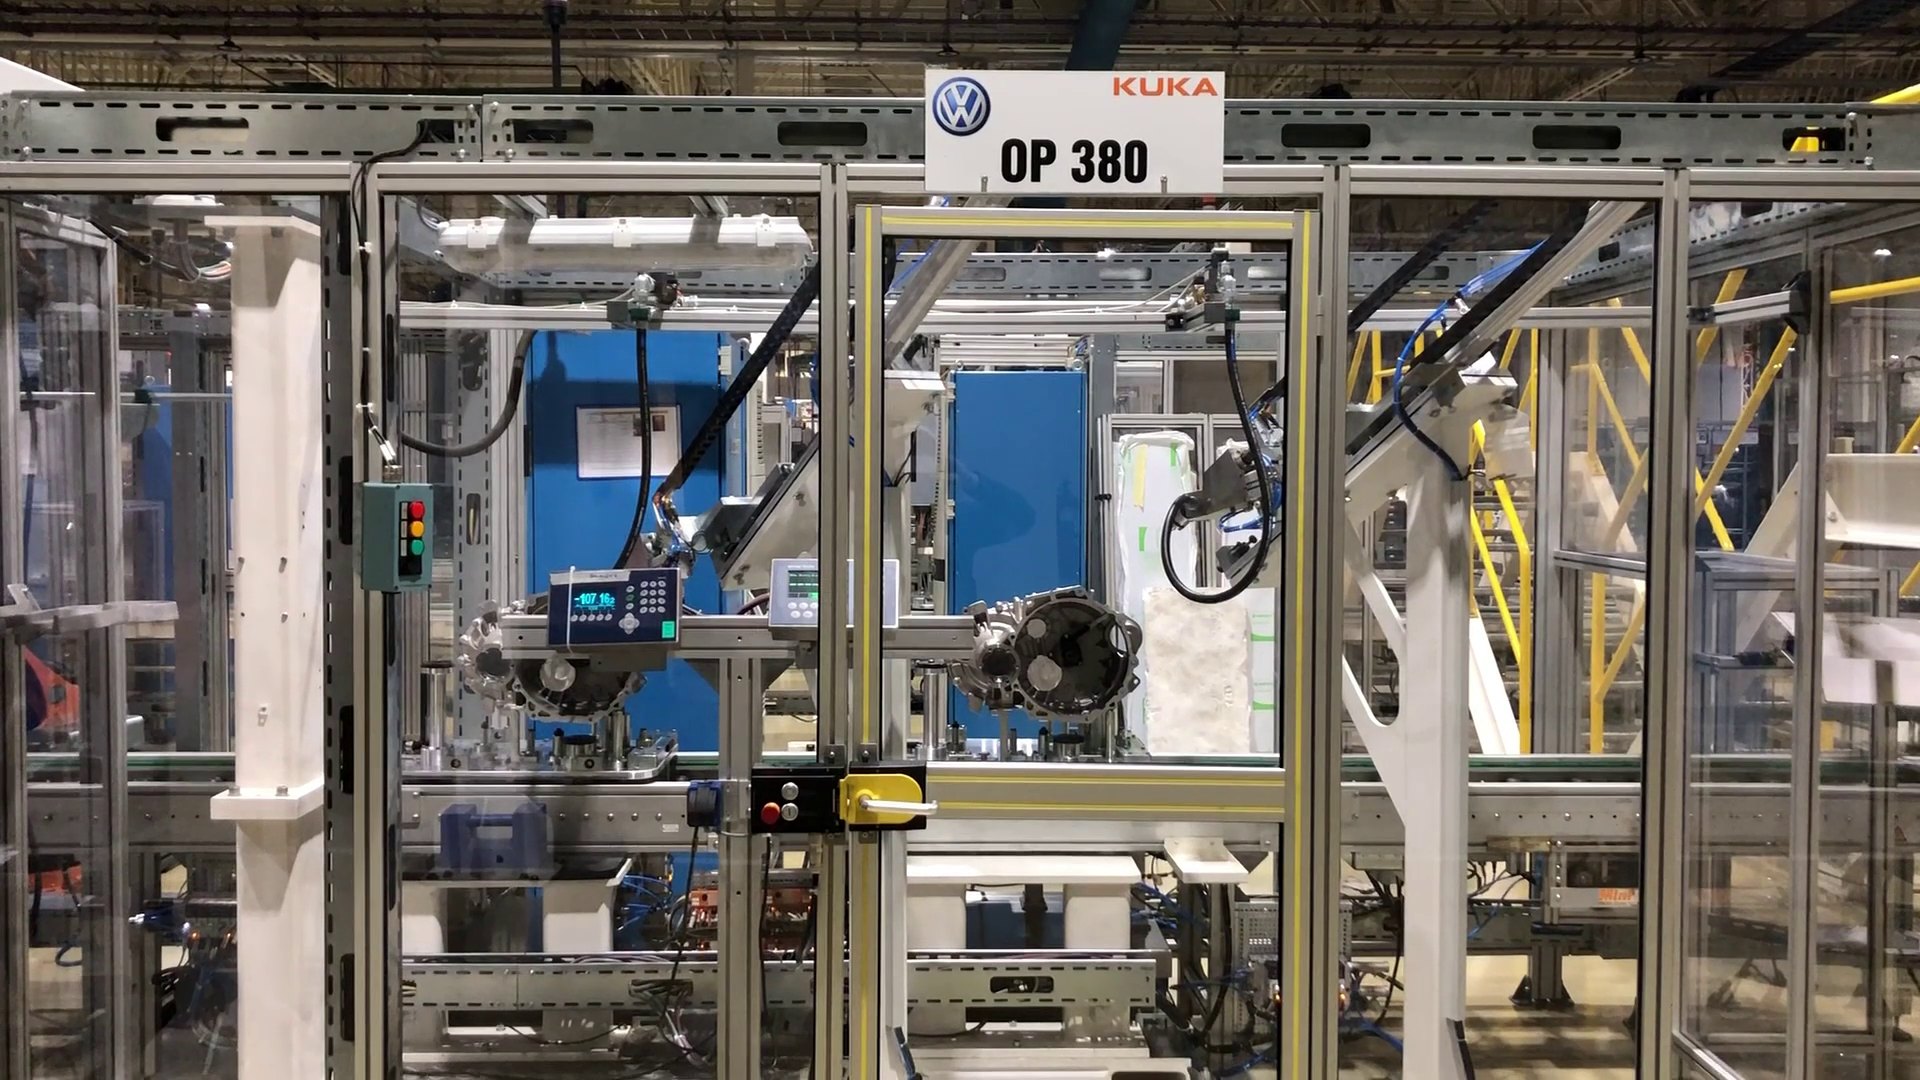
Planta de transmisiones Córdoba · Argentina
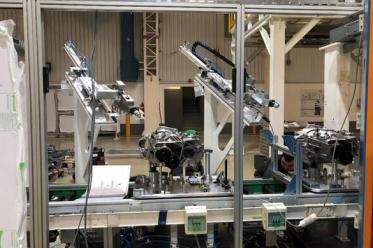
Rediseño del pesaje y la dosificación de aceite de la línea MQ281 para llenar dos transmisiones en simultáneo, liberando al robot de desplazamientos repetitivos.
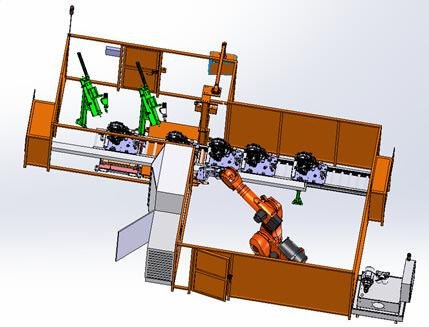
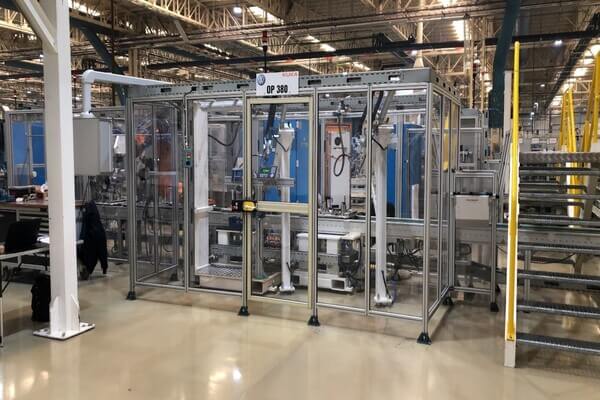
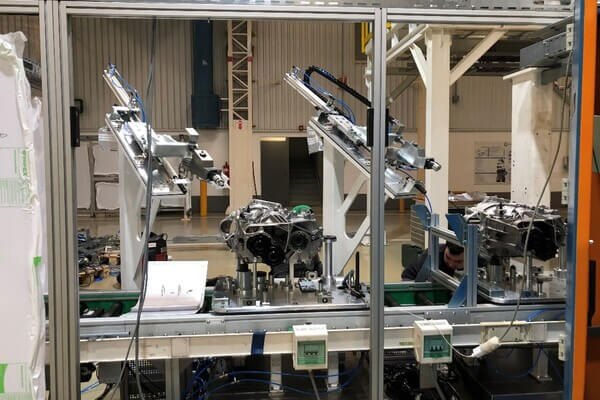
Planta General Pacheco · Argentina · 8 meses
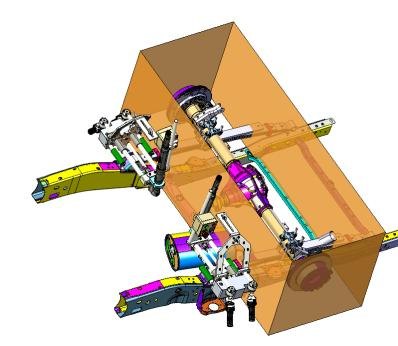
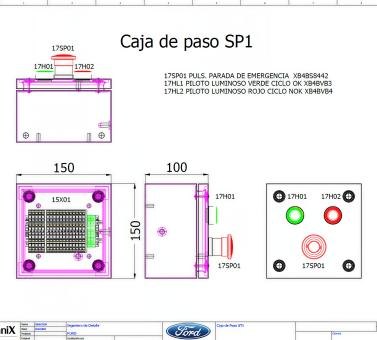
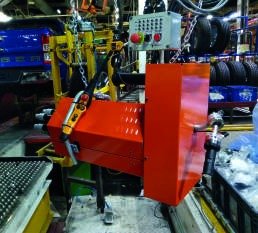
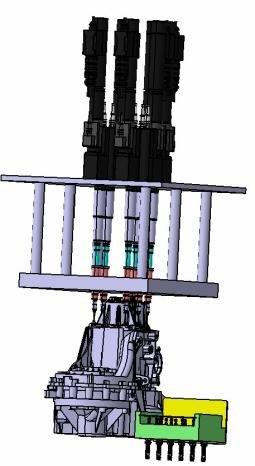
Diseño, fabricación, instalación, programación y puesta en marcha de dispositivos de atornillado para la nueva pickup Ranger (en 2020 hicimos el atornillador múltiple de ruedas).
Centro Industrial Córdoba · Argentina · 18 meses
Junto a thyssenkrupp
Modificación de las estaciones de la línea para incorporar el modelo MQ200: ingeniería, cálculo, desmontaje, instalación, programación de PLC y HMI, construcción mecánica, montaje, puesta en marcha y documentación.
Planta El Palomar · Argentina
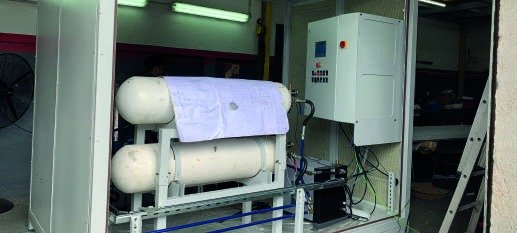
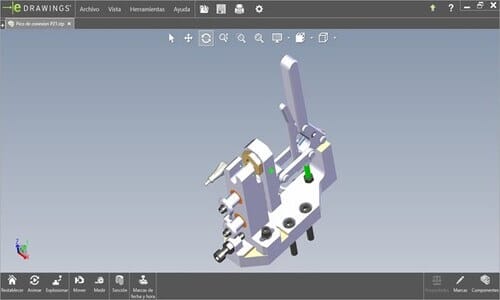
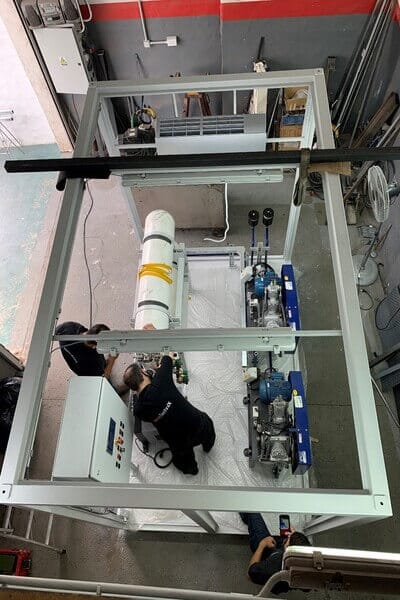
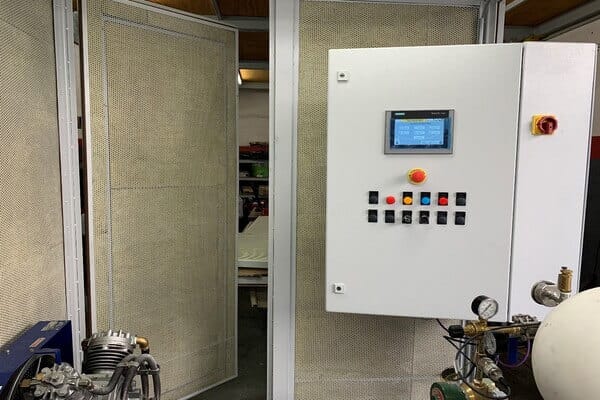
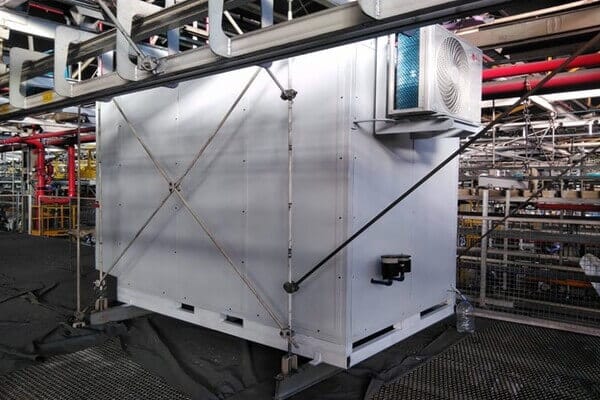
Diseño, fabricación, montaje y automatización de una cabina insonorizada con dos compresores de alta presión para probar el circuito de frenos trasero.
Autopartes · Argentina
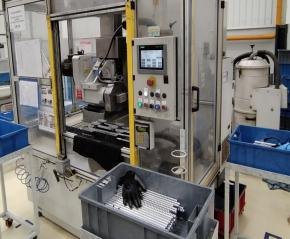
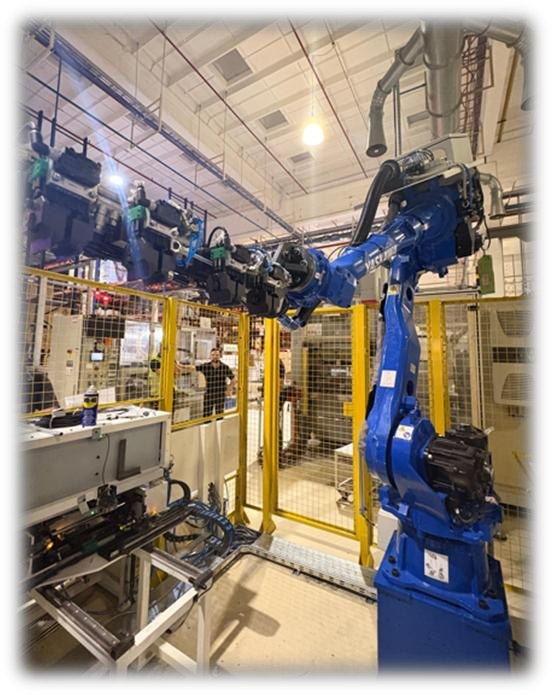
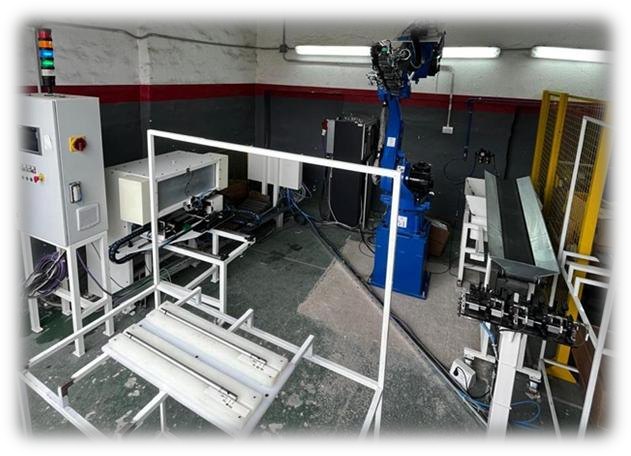
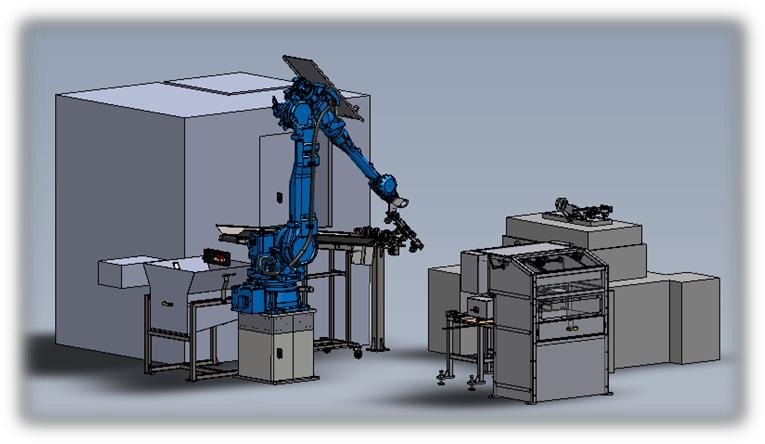
Celda con robot Yaskawa Motoman GP35L que carga, prensa, almacena y ranura tubos de aluminio: 380 tubos por hora, ciclo de 40 s, 3 turnos por día.
Otros sectores
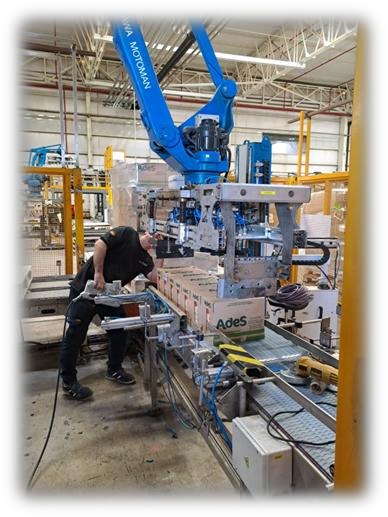
Paletizado de jugos · Argentina
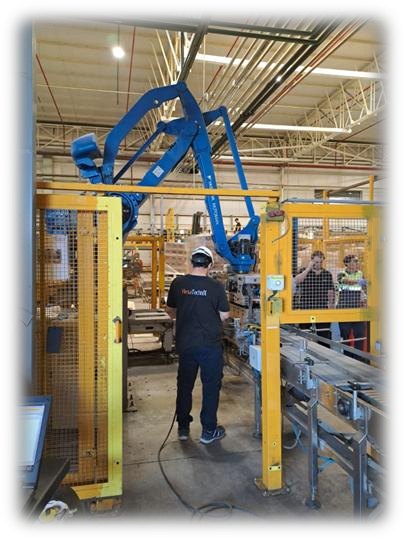
Optimización del final de ciclo de paletizado con modificaciones eléctricas, mecánicas y de programación: 55 s menos de ciclo.
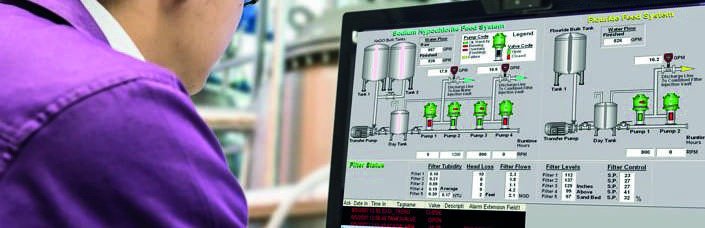
Planta Córdoba · Argentina
Implementación de un sistema de supervisión y control SCADA para la planta.
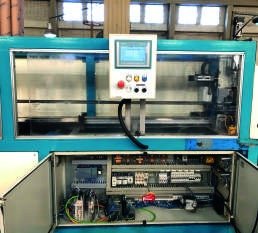
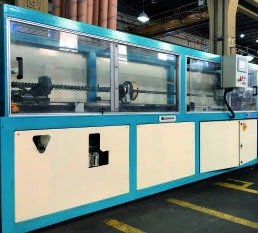
Planta Córdoba · Argentina
Retrofitting electromecánico de una máquina multicortes para tubos de cartón.
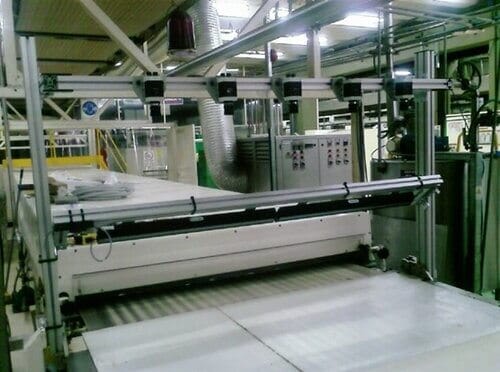
Planta Totoral · Argentina
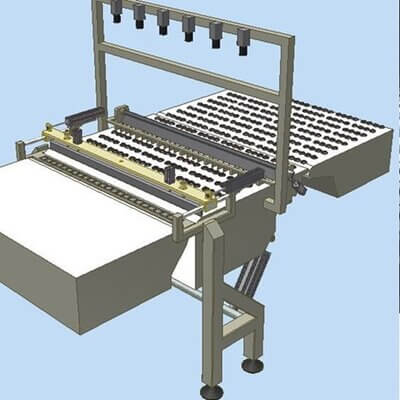
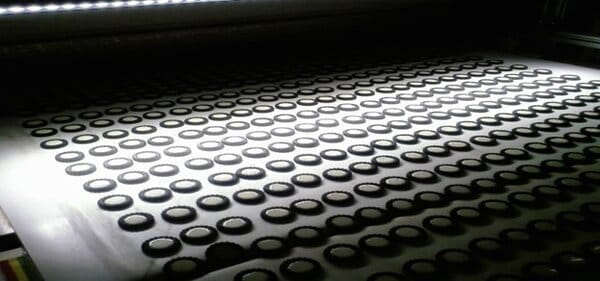
Pórtico de cámaras que inspecciona cada galleta rellena y descarta automáticamente las defectuosas.
Industria 4.0 · Trazabilidad
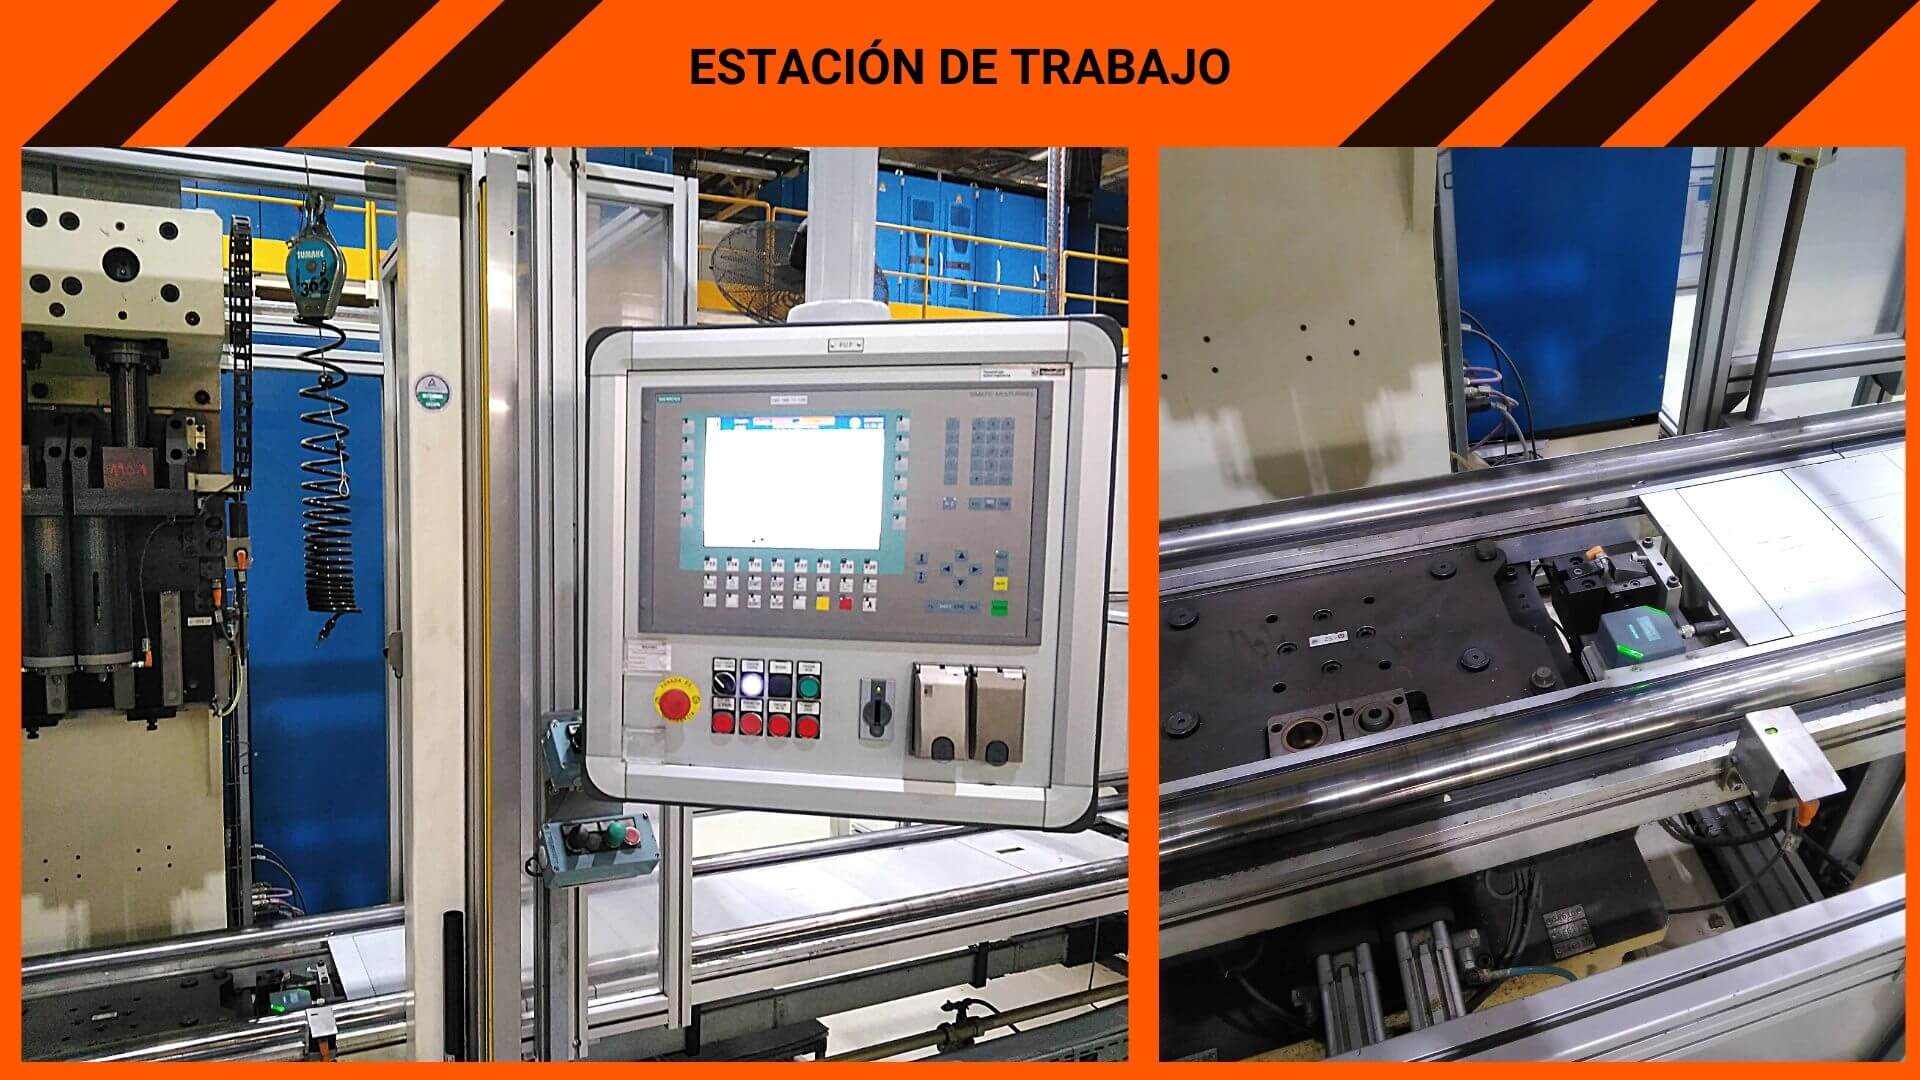
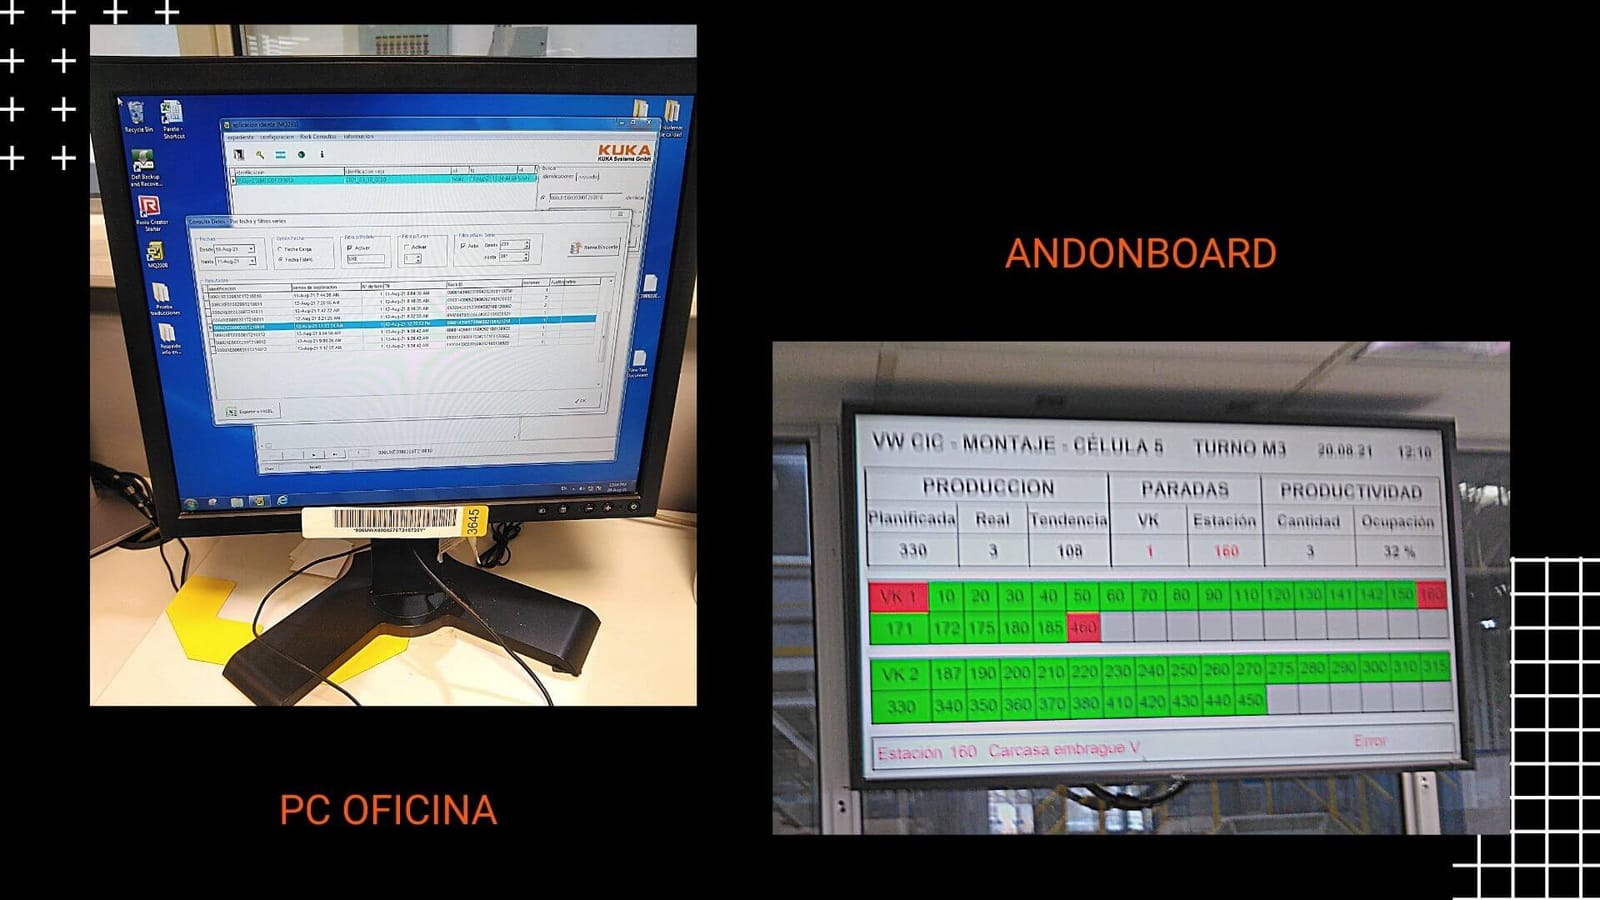
El software de gestión de la empresa daba información económica, pero no datos de los procesos: rendimiento de las máquinas, variables de proceso o desempeño de los operadores.
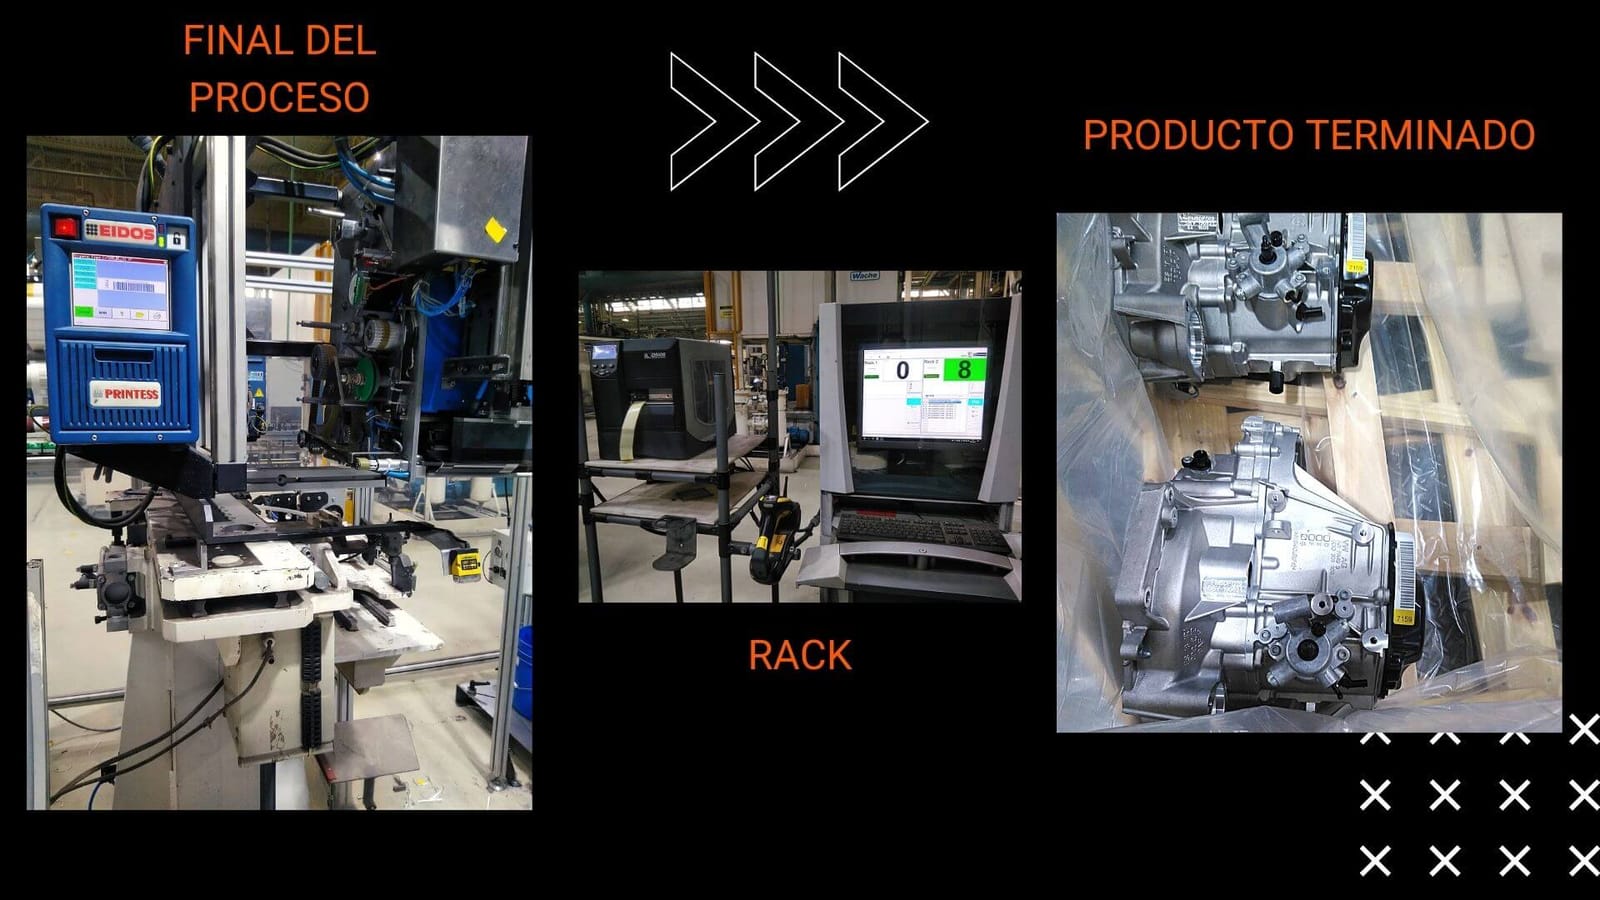
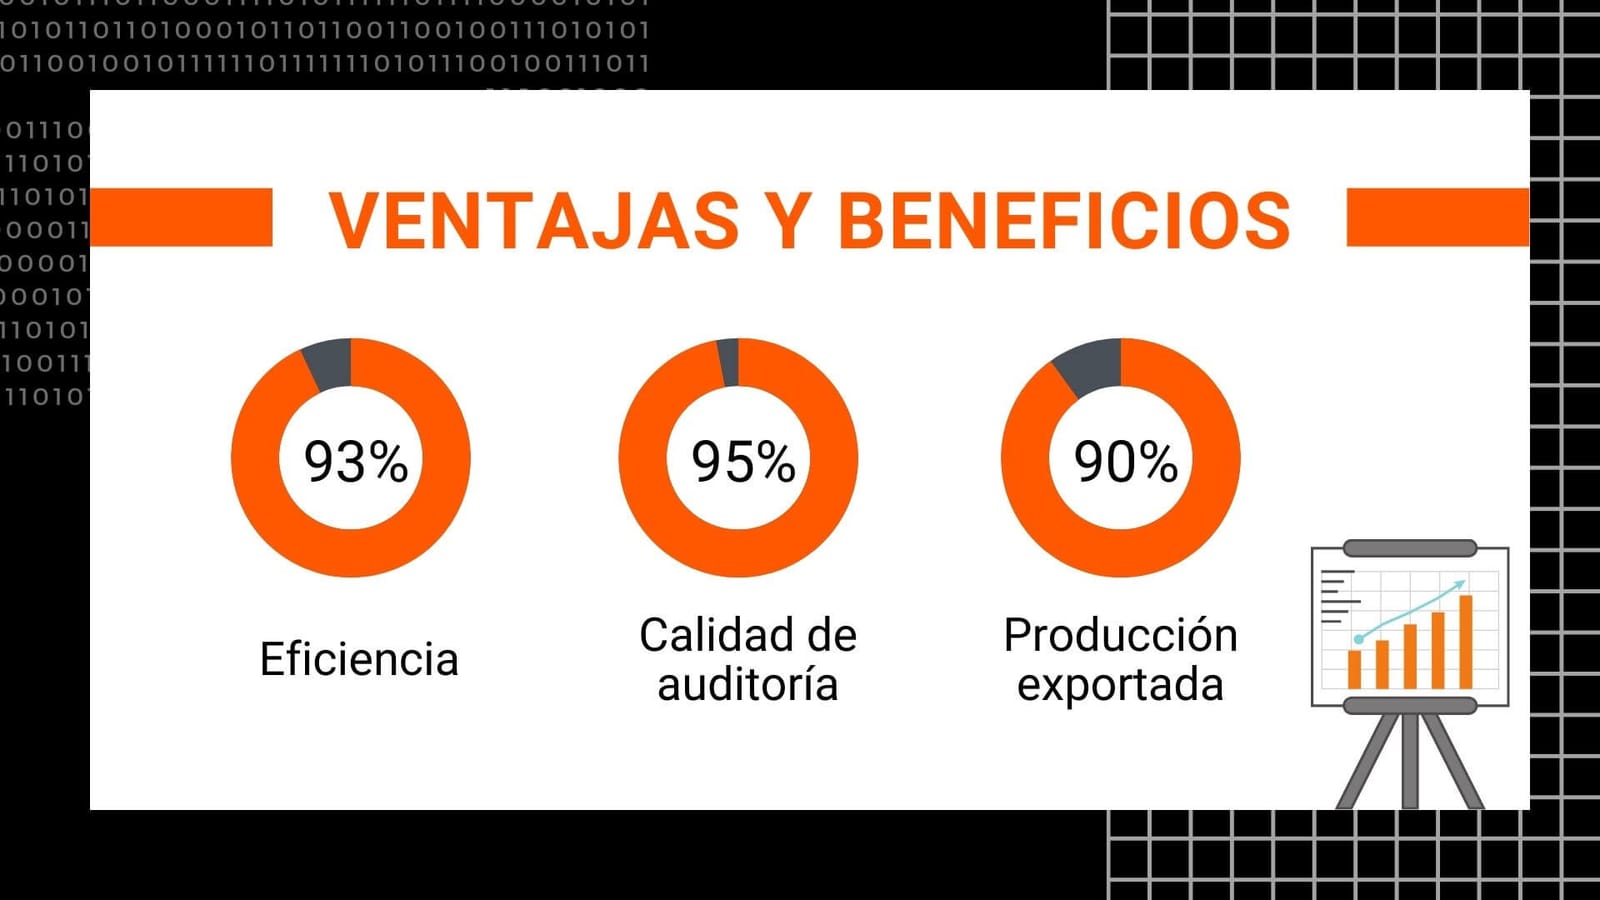
Sobre la plataforma PLC–RFID existente sumamos módulos que registran datos de proceso, tiempos e ID del operador en cada palet. Un servidor «bautiza» cada pieza al inicio de la línea y otro guarda su historia completa, por número de serie, durante 2 años.
Contanos qué necesitás automatizar o mejorar en tu planta y te respondemos a la brevedad.